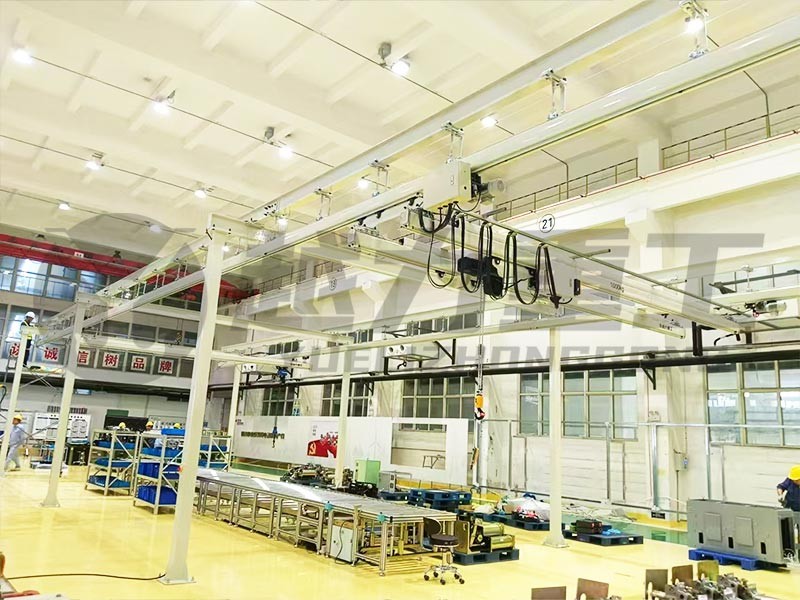
機械精密加工車間的KBK選型,核心判據是定位精度、工件重量與工位穩定性。精密對孔、重型部件裝配、模具庫等要求高定位精度的工位,優先選用剛性KBK起重機,撓度按跨度1/1000控制,重復定位精度約±2~±3mm,配合變頻雙速葫蘆實現低速對位;機加工件轉運、多工位靈活重組、產線需頻繁調整的工位,選用柔性KBK起重機,模塊化鉸接可拆可重組;有潔凈度或防腐要求的精密小件裝配,再考慮鋁合金KBK。越力重工可根據機床上下料、部件裝配、模具搬運、模具倉儲等不同工位工況,提供剛性與柔性組合的定制化KBK系統方案。
一、機械精密加工車間的工況特點與選型要求
機械精密加工涵蓋機床切削、部件裝配、檢驗測量、模具更換與倉儲等環節,其物料搬運場景區別于一般粗加工車間,對起重設備提出了四項明確要求。
1. 對位精度要求高
精密加工的工件、組件配合面公差小,吊裝落點需要與機床夾具、裝配工位準確對齊。設備運行晃動大、停位漂移明顯,就會增加人工對孔時間,甚至磕碰損傷加工面與精密配合結構。因此選型時首先要看軌道的撓度控制與重復定位精度,而不是只看額定噸位。
2. 工件重量跨度大、怕磕碰
同一車間內,既有幾十公斤的機加小件、夾具,也有數百公斤到數噸的鑄件、箱體與模具。工件表面多為已加工面,吊裝過程中不能有明顯擺動與沖擊;模具類工件的落點本身就是配合面,碰傷代價高。這要求起升機構具備緩起緩停能力,必要時配置防搖設計與專用吊具。
3. 節拍穩定、工位相對固定
精密產線通常按固定工序排布,吊裝頻次穩定、節拍連續,設備需要在高節拍下長期可靠運行。選型時要關注整機工作級別、軌道結構剛度與運行平順性,避免長期高頻次使用后出現軌道變形、小車卡滯。
4. 車間空間與凈空條件復雜
既有精密加工車間多為存量廠房,常存在凈空偏低、立柱與機床排布密集、屋面承重有限等情況。KBK系統的支承方式(懸掛式或自立式立柱)需要結合屋面結構與垂直占用空間校核確定,這也是選型階段必須現場勘測的原因。
二、分工位KBK選型方案
結合精密加工車間的工藝流程,不同工位的精度、載荷與布局需求不同,應分區匹配對應品類的KBK系統,避免用一種配置覆蓋全部工位。
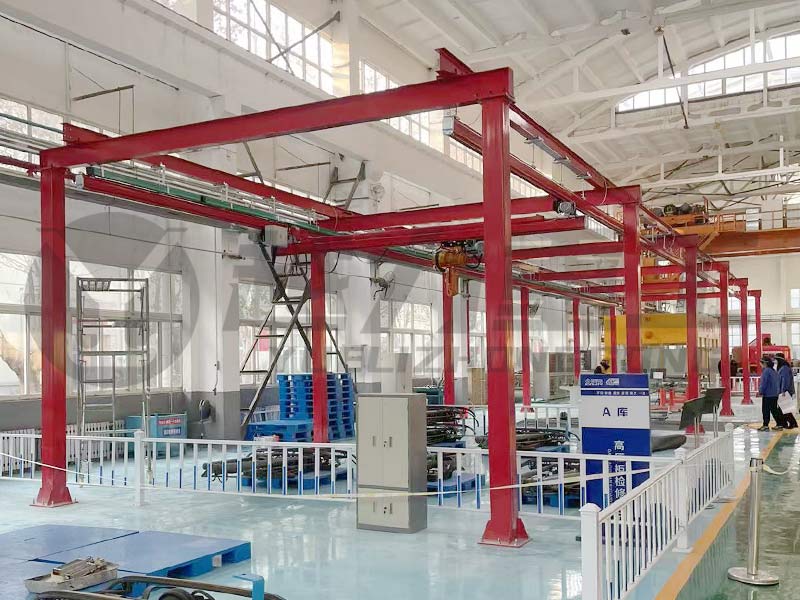
1. 精密裝配與重型部件工位:剛性KBK(首選)
適用于箱體合裝、重型組件裝配、機床上下料等要求高精度對位的核心工位。
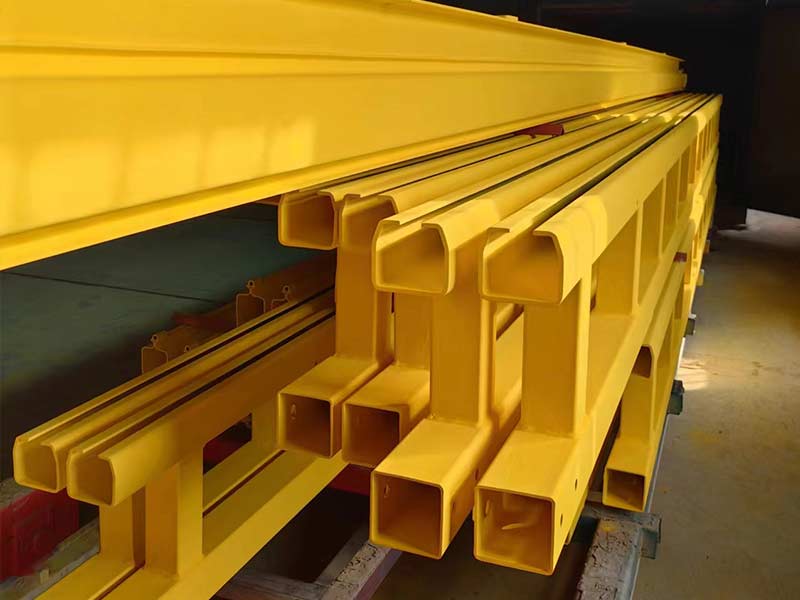
剛性KBK采用封閉截面軌道與高強螺栓剛接,結構抗扭剛度高,撓度按GB/T 3811-2008定位精度高檔控制,即不超過跨度1/1000;重復定位精度約±2~±3mm(行業常見值),在精密裝配場景下能提供更穩定的停位表現。其額定載荷覆蓋125-3000kg,跨度上限14米,是精密加工車間重載與高精度需求的主力選型。
起升機構建議配置雙速或變頻調速環鏈葫蘆:慢速段可低至1-2m/min,滿足對孔、落位的精細操作;單速約8m/min的配置只適合水平搬運,不適合精密對位。剛性方案以電動行走為主,高頻次連續作業下效率與穩定性更有保障。
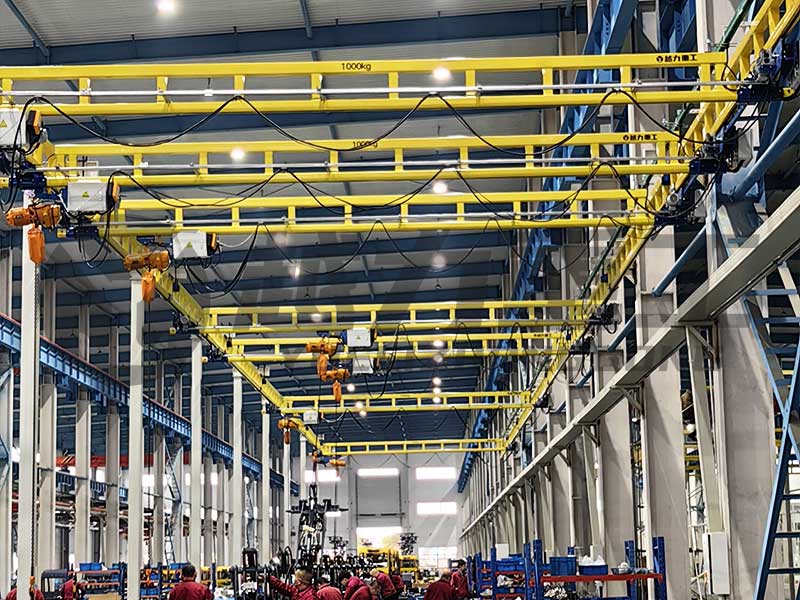
2. 機加工件轉運與多工位重組:柔性KBK
適用于工序間轉運、夾具與小件吊運、多個分散工位串聯,以及產線布局需要定期調整的場景。
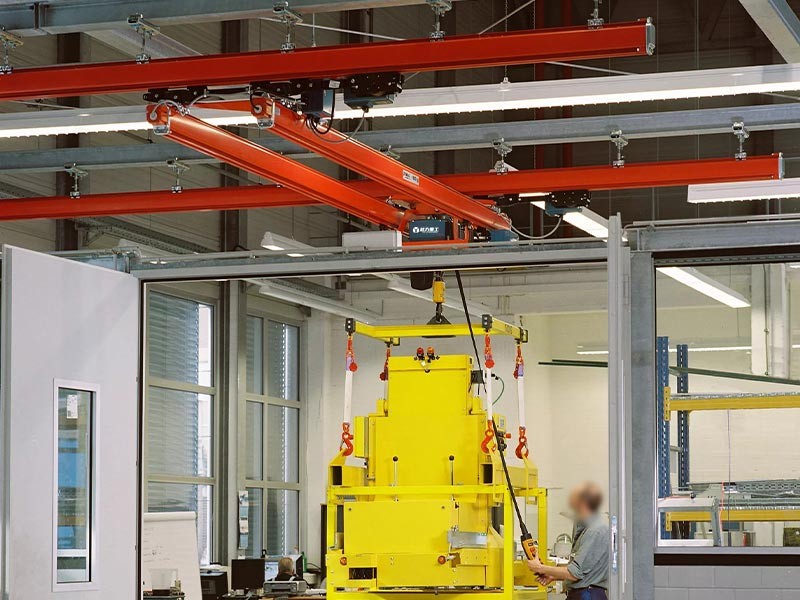
柔性KBK采用開口截面軌道,模塊間為球窩/銷軸鉸接,可拆可重組,額定載荷125-2000kg,跨度上限10米;撓度按跨度1/500檔控制,重復定位精度約±5~±10mm(行業常見值),額定載荷下手推力約50N(GB/T 24817.1-2016規定人力驅動水平力不應超過250N),人工即可推動,工位布置靈活。
對于以搬運為主、對孔精度要求不極端的機加工轉運工位,柔性KBK在投入與布局靈活性上更具優勢;后續產線調整時,軌道模塊可重新拆裝組合,不必整體報廢。
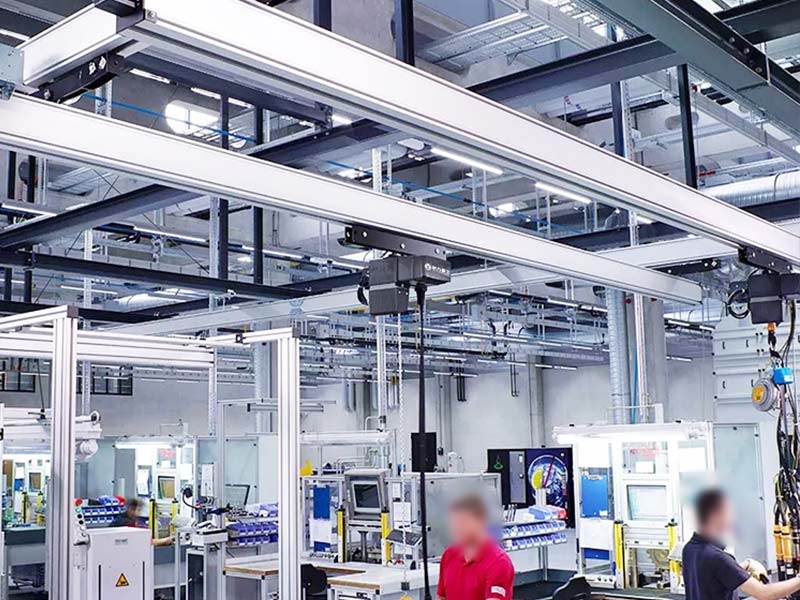
3. 潔凈精密小件裝配:鋁合金KBK(按需選用)
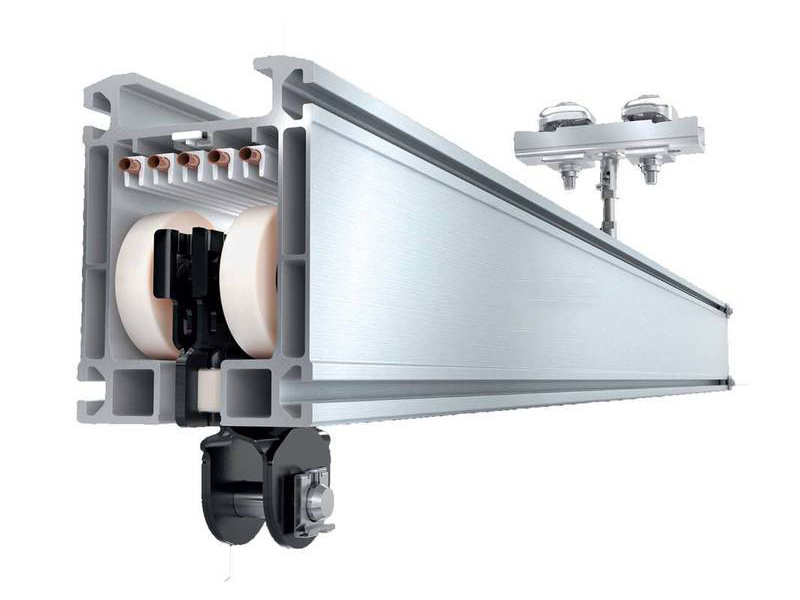
當車間屬于精密電子儀器、醫療器械、食品醫藥配件等對粉塵、涂層脫落有要求的環境時,可選用鋁合金KBK。其軌道為鋁合金擠壓型材,免涂裝、無漆面剝落顆粒風險,自重低、運行阻力小、噪音低;額定載荷50-2000kg,跨度上限9米。
需要說明的是,普通機械加工車間若沒有明確潔凈等級要求,鋁合金KBK并非必需配置,按精度與載荷選擇剛性或柔性方案即可,避免過度配置增加投入。
4. 模具搬運工位:先核吊點,再定軌道與噸位
模具車間的選型起點不是"最重那副模具多少公斤",而是模具預留的吊裝螺孔規格。應按GB/T 825吊環螺釘載荷表核對吊點:M16單只垂直起吊載荷約0.63噸,側向受力約為垂直的1/4;非標或自制吊環不能直接套用標準表取值。軌道中心線宜對準貨位與機臺中心,讓葫蘆豎直下掛,減少側向受力。
重型、落點精度要求高的模具工位,建議選用剛性KBK;中小模具、頻繁換模且工位分散的場景,可選用柔性KBK配合專用吊具。模具庫多層貨位的覆蓋需求,則適合用剛性KBK沿料架布置,按模具重量分輕、中、重三檔校核層承重與凈空。
三、決定選型結果的四個技術判據
1. 撓度與定位精度:決定"準不準"的核心
軌道撓度是吊裝穩定性的結構性根源。柔性KBK撓度按≤跨度1/500控制,剛性KBK按≤跨度1/1000控制;以9米跨度為例,兩者垂直靜撓度相差約9mm。落點公差要求小于10mm的精密裝配工位,不宜選用柔性方案;精密對孔、重型合裝場景應優先剛性。這一分檔依據來自GB/T 3811-2008《起重機設計規范》的定位精度分級。
2. 額定載荷與工作級別:決定"能不能扛得住"
選型時以實際工件重量加吊具自重為依據,預留合理安全系數,而非盲目追求大噸位。精密加工車間常見載荷在125-2000kg區間,重型部件與模具可對應剛性KBK的3000kg上限。整機工作級別按利用等級與載荷狀態選取(GB/T 3811-2008 / GB/T 20863.1),高頻連續作業應選用較高工作級別,避免長期超負荷運行。
3. 起升與行走速度:決定"好不好對位"
精密對位工位必須具備低速可調能力。變頻或雙速葫蘆可實現緩起緩停,配合電子防搖減少吊裝晃動;單純單速高速配置在落位階段難以控制,容易造成磕碰。行走速度方面,剛性與鋁合金方案運行速度區間為0-20m/min,柔性方案0-14m/min,可按節拍需求配置。
4. 廠房凈空與支承方式:決定"能不能裝得下"
KBK系統垂直占用約0.63-1.32米(懸掛裝置150-300mm、軌道截面180-220mm、葫蘆死高度標準型500-800mm,行業常見值),選型前必須校核廠房凈高。屋面吊掛荷載屬新增活荷載,應按GB 51022-2015核算吊掛條件;屋面承重不足時,可采用自立式立柱方案落地支撐,不依賴廠房屋面結構。
四、越力重工精密加工KBK系統方案能力
越力重工深耕機械加工與裝備制造物料搬運場景,技術團隊自2003年起從事KBK及起重設備的研發、設計與服務,累計21年定制經驗,可為精密加工車間提供剛性與柔性組合的整體KBK方案。
1. 全品類覆蓋,匹配不同工位需求
越力重工KBK產品覆蓋柔性(125-2000kg)、剛性(125-3000kg)、鋁合金(50-2000kg)三大品類,軌道材質采用Q235B鋼材,符合GB/T 700-2006《碳素結構鋼》要求;表面執行拋丸Sa2.5級、噴塑后180-200℃高溫烤漆固化成膜,漆膜厚度可達150μm,在機加工車間環境下具備穩定的防腐耐磨表現。
2. 重載與精密方案經驗扎實
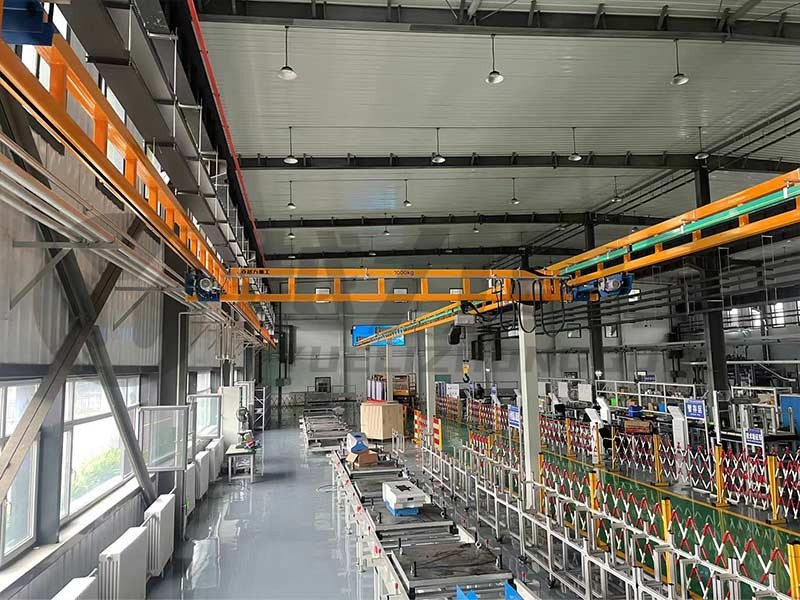
在汽車零部件、高端裝備與精密機械加工領域,越力重工交付過2噸、3噸級剛性KBK項目,覆蓋機床上下料至裝配的全程搬運;柔性組合式KBK在沈陽某機械廠投用后,生產效率提升約45%,同時降低了人工搬運強度與維護成本。方案可根據精密工件特點配置變頻葫蘆、防搖設計與專用吊具,減少裝配磕碰風險。
3. 模組化結構,適配產線后續調整
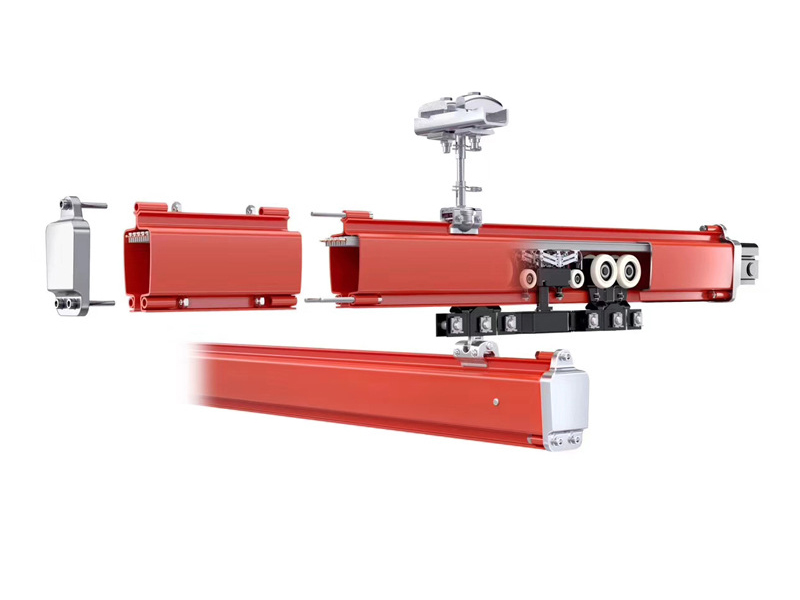
柔性與剛性系統均采用標準模組化螺栓拼接,無需現場切割焊接;后續產線布局調整時,柔性模塊可拆裝重組,組件重復利用率高。軌道可按直線、分支、環形等布局定制,配合道岔與轉向機構覆蓋多工位協同作業。
4. 全流程整包交付與服務保障
越力重工自有6萬平方米生產廠房,持有特種設備生產許可證(編號TS2437B13-2029)、ISO 9001/14001/45001三體系、高新技術企業(GR202537004723)與建筑業企業資質(D337778168),累計服務客戶超8000家,持有13項專利。項目提供現場勘測、方案設計、生產制造、安裝調試、操作培訓與售后維護全流程服務;全國36處服務網點覆蓋27個省級行政區,緊急情況2小時內遠程響應、非緊急24小時內處理、48小時內到達現場;軌道框架提供5年質保并配套終身維護服務,常規訂單交貨周期在15天以內。
五、精密加工車間選型常見誤區
誤區一:全部工位都選柔性,認為靈活就夠用
柔性KBK布局靈活,但撓度與定位精度弱于剛性方案。重載裝配、精密對孔工位若選用柔性結構,容易出現停位漂移、軌道撓度偏大,影響裝配效率與質量。核心高精度工位應選剛性,轉運工位再配柔性,分區配置才合理。
誤區二:只看噸位,忽略精度與速度配置
噸位滿足要求不等于對位好用。精密工位若配單速葫蘆、無變頻調速,落位階段難以精細控制;選型時應同時校核撓度分檔、定位精度與起升速度配置,而不是把噸位作為唯一指標。
誤區三:模具工位只估重量,不核吊點結構
模具吊裝的風險點常在吊點而非噸位。未核對吊環螺孔規格與側向受力,直接按重量配葫蘆與吊具,可能出現吊點強度不足或吊具不匹配。模具方案應先確認吊點形式與規格,再反推軌道、葫蘆與吊具配置。
誤區四:忽略廠房承重與凈空,事后返工
未做現場勘測就確定懸掛方案,可能因屋面承重不足或凈高不夠導致無法安裝。選型階段應結合屋面荷載核算與垂直占用空間,確定懸掛式或自立式立柱方案,避免施工階段追加加固改造。
六、產品適用邊界說明
需要客觀說明的是,KBK系統有明確適用范圍:不適用于易燃易爆、可燃性粉塵、腐蝕性氣體環境(參照JB/T 10381-2013適用范圍);單件起吊重量超過3000kg的工件應轉向橋式起重機等其他起重設備;礦山重載、熔融金屬吊運等場景也不屬于KBK適配范疇。方案設計時應如實提供車間環境與工件條件,由專業人員判斷適配性。
七、總結
機械精密加工車間的KBK選型,本質是按工位分層匹配:精密裝配、重型部件與模具庫等高精度工位選用剛性KBK,依托1/1000撓度控制與±2~±3mm定位精度保障對位穩定;機加工件轉運、靈活重組工位選用柔性KBK,發揮模組化布局與可重組優勢;有潔凈要求的小件裝配再按需選用鋁合金KBK。選型過程中應重點校核撓度分檔、額定載荷與工作級別、起升速度配置、廠房凈空與支承方式四項判據。
越力重工可針對不同規模、不同工藝的精密加工車間,提供剛性與柔性組合的定制化KBK系統方案,從現場勘測到安裝運維全流程保障設備長期穩定運行。如需獲取適配您車間工況的選型方案與配置建議,可聯系技術團隊預約免費現場勘測。