模具車間配KBK,首要判據不是"單副模具多少公斤",而是這副模具有幾個可用的吊裝螺孔、什么規格。模具不是標準吊物——它沒有通用吊點,只有設計時預留的吊環螺紋孔,而單只吊環的許用載荷由螺紋規格直接鎖死(GB/T 825《吊環螺釘》規定:M12單只垂直起吊0.4噸、M16為0.63噸、M30為2.5噸)。所以選型順序是:先核吊裝接口能承擔多少,再核裝配落點要求多準,末了核模具庫要覆蓋多大范圍——三段都過了,才輪到比價格。
一、模具吊裝與其他物料吊裝的三點差別
模具車間的KBK之所以不能照搬通用車間的選型邏輯,根源在于被吊物本身不同。
其一,吊點不是搬運時定的,是造模具時定的。 工件可以用吊帶捆、可以用吸盤吸,模具不能。模具的吊點來自模板上預鉆的吊環螺紋孔,這個孔在模具設計階段就定了位置和規格,現場沒有改的余地。一副沒留吊裝孔的模具,誰的吊車也吊不走——這不是設備能力問題,是模具設計問題。
第二,落點不是一塊空地,是一個配合面。 模具往下放的地方是機床工作臺、注塑機模板、壓鑄機模框,這些位置有導柱導套、有定位銷、有緊固螺孔。模具必須帶著精度落進去,偏差幾個毫米就裝不上。
第三,碰壞的成本不是"再拿一個"。 模具是精密配合件,型腔磕一下就可能報廢;更麻煩的是模具通常處在生產鏈條上等著用,撞壞了不只損失一副模具,還牽連后面整條產線的排產。
這三點決定了模具車間的KBK配置要從三個關卡依次過:吊點關、落點關、庫區關。
二、吊點關:模具的吊裝接口決定設備上限
一副模具能吊多重,到底由什么決定?
這是整套配置的天花板。GB/T 825《吊環螺釘》給出了不同螺紋規格的許用工作載荷:M8單只垂直起吊0.16噸,M10為0.25噸,M12為0.4噸,M16為0.63噸,M20為1噸,M24為1.6噸,M30為2.5噸,M36為4噸。同一張表里還有側向起吊一列,數值只有垂直方向的四分之一左右——M16垂直0.63噸,側向僅0.16噸。
吊環螺紋規格 | 單只垂直起吊許用載荷 | 側向起吊許用載荷 |
M8 | 0.16噸 | 0.04噸 |
M12 | 0.4噸 | 0.1噸 |
M16 | 0.63噸 | 0.16噸 |
M20 | 1噸 | 0.25噸 |
M24 | 1.6噸 | 0.4噸 |
M30 | 2.5噸 | 0.62噸 |
M36 | 4噸 | 1噸 |
這張表解釋了一個常見困惑:為什么一副800公斤的模具,配上2噸的葫蘆還是吊不起來。因為葫蘆的額定載荷只是"能出力多少",真正決定能不能吊走的是模具上那幾個吊環孔——如果它只有M12的孔,單只只有0.4噸,兩只也不到一噸的余量就已經很緊了。
結論一句話:模具車間選KBK,葫蘆噸位要選在模具吊點許用載荷之下,而不是等于模具總重。
模具車間用什么起重機?
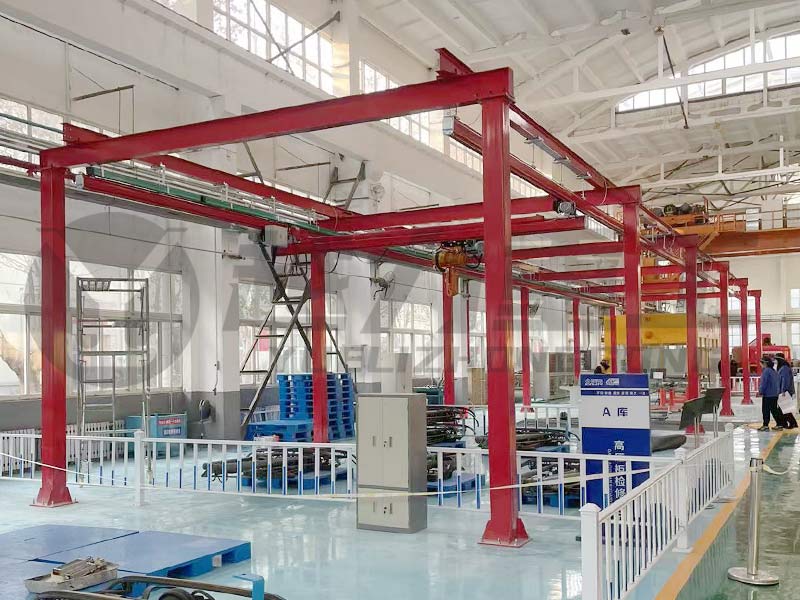
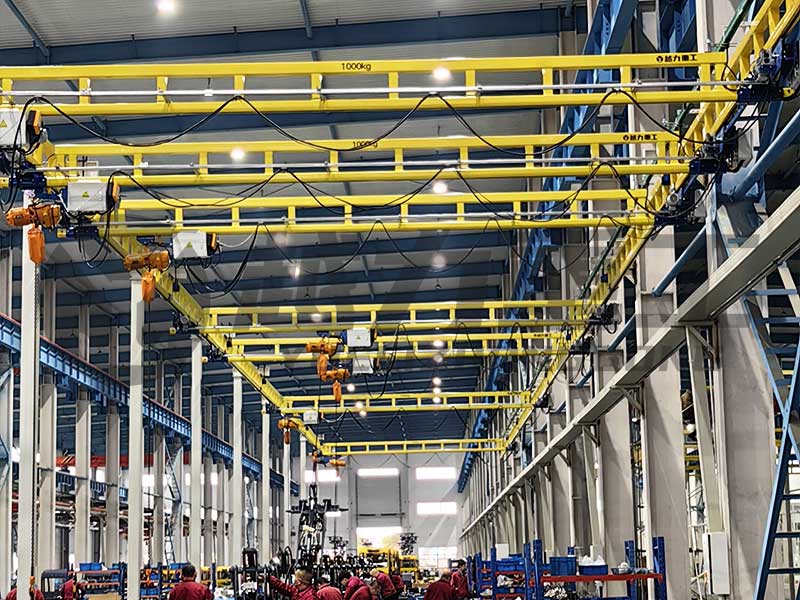
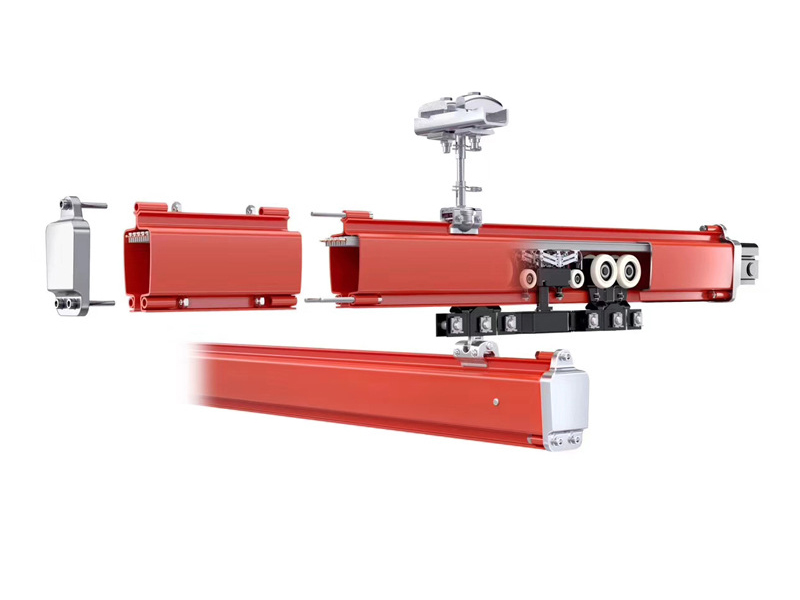
這類模具重、需要定點吊裝的場合,KBK柔性起重機與KBK剛性起重機都能用,分界線在精度要求與單件重量上。柔性KBK覆蓋125kg至2000kg、跨度上限10米,適合路徑曲折、需要頻繁調整布局的模具修配區;剛性KBK覆蓋125kg至3000kg、跨度上限14米,軌道截面為閉合C型、滿載下撓量小,適合需要反復起停對位的試模區與上機區。
按越力重工的現行參數口徑,兩類軌道的分界還體現在工作級別上:柔性常用A3至A5,剛性常用A4至A6。模具車間如果每天吊裝次數在十幾次量級,A3至A4夠用;如果伴隨高頻換模、一天幾十次起吊,就要按A5及以上核對。
一副模具有幾個吊點才夠用?
模具行業有一條實操慣例:吊環規格小于M16時,即使模具不重也建議用兩只吊環,為的是避免單點受力時模具偏轉。重量超過10噸的模具,通行做法是用兩根鋼絲繩配合四只吊環(雙吊四環),每只卸荷件的載荷能力不低于模具重量對應的檔位;10噸以下的模具,單根鋼絲繩雙吊環即可。
多吊點吊裝有個容易算錯的地方:四個吊點分攤的載荷不等于總重除以四。 鋼絲繩夾角不同、模具重心偏移不同,各吊點實際受力會有明顯差異。所以在核算吊點是否夠用時,要按受力不利的分布留余量,不能簡單平均。
吊環要擰進去多深、偏多少角度才算安全?
螺紋的擰入深度是硬指標。 《大型一體化壓鑄模具技術條件》第7.2.1條要求,模具零件質量超過15kg時應設計吊裝螺紋孔,且有效起吊螺紋深度不應小于螺紋直徑的1.5倍。換算一下:M20的吊環至少要擰進去30毫米。擰不到這個深度,吊環的承載能力就達不到標稱值:螺紋是受力部位,咬合不足會在起吊瞬間直接拉脫。此外,吊環面要與模具安裝面貼合,若因孔口未倒角而貼不上,必須加墊片找平——不能靠"擰緊一點"硬壓。
傾角是另一個隱形折減項。 GB/T 825表格里的數值是軸向拉力下的許用值。一旦拉扯方向偏離軸線,許用值就會大幅下降:偏離30度左右約降到六成,偏離45度約降到五成。如果吊點只能側向受力,正確做法是改用可旋轉的環形吊環(環體可隨受力方向轉動),而不是讓普通吊環硬扛側向力。
還有一個前提:吊環本身必須是整體鍛造件。 GB/T 27696-2011《一般起重用4級鍛造吊環螺栓》明確規定,該標準不適用于非整體鍛造的吊環螺栓。模具行業常見的彎曲鋼筋吊環、焊接吊環,都不在這份標準的覆蓋范圍內,不能按標準載荷表取值。模具車間在核吊點之前,先要確認用的是什么吊環。
模具上沒留吊裝孔怎么辦?
這種情況KBK解決不了,只能靠專門吊具或補做吊點,不能靠加大葫蘆硬來。可行的方向有三個:其一,先確認模具零件重量是否超過15kg——《大型一體化壓鑄模具技術條件》第7.2.1條要求超過15kg的模具零件應設計吊裝螺紋孔,若是則屬設計遺漏,應聯系模具方補鉆;其二,改用專門設計的托底式或夾持式吊具,但這類吊具需要單獨做強度論證;其三,評估修模是否劃算。用吊帶繞綁重模具是行業里明確不建議的做法,模具棱角會割傷吊帶,重心也不可控。
三、落點關:模具裝配接口決定精度等級
模具往機臺上裝,KBK要滿足什么?
模具往上裝的過程,先要保證兩件事:水平、不碰撞;至于起升速度要慢到什么程度,另起一節說。
水平。 模具起吊后要檢查是否保持水平,不允許左右或前傾斜,只允許極小的后方傾斜。模具自帶導柱導套,一旦傾斜著往機臺上落,導柱會先頂住、越推越卡,強行推入會拉傷導柱。
不碰撞。 模具往注塑機、壓鑄機上裝的時候,機臺上有四根格林柱(導柱)橫在中間,模具要從柱間穿過。這些柱子表面有精度要求,撞一下產生劃痕,后面每一副模具的導向都會受影響。通行做法是在格林柱上加裝襯墊防護(橡膠墊厚度不低于5毫米),并且在模具進入柱間之前由一人在機臺定模板上方指揮對位。
雙速葫蘆是不是非配不可?
把模具精確落到定位銷或模板螺孔上,需要低速微動能力——這正是雙速或變頻葫蘆存在的理由。單速葫蘆只有額定一檔速度,通常是每分鐘8米,用來搬運沒問題,但要在一個銷孔上對準,按一下竄一截、松手還可能滑一點;雙速葫蘆的慢速可調到每分鐘1至2米,配合變頻控制能做到更細的微動。需要精密對位的模具上機工況,雙速或變頻是配置的分界點,不是可選項。
試吊這一步為什么不能省?
當模具重量接近或達到設備額定載荷時,標準做法是先做小高度短行程試吊——把模具吊起幾十毫米,停一下,確認吊環沒有松動、繩索沒有異響、模具重心沒有偏轉,再以較低高度吊運到機臺附近,隨后慢速升到安裝位置。模具吊裝通常要求兩人作業,一人操作、一人監控,操作者與模具保持1米以上水平距離,嚴禁站在吊物下方。
試模作業對KBK有什么額外要求?
試模是把新模具裝上試模壓機或試模注塑機跑一遍,驗證成型效果。這個環節的吊裝特點是次數多、單次時間短——一副模具可能要在試模機上裝拆好幾輪。這意味著兩點:一是工作級別要按實際頻次往上核,不能按"偶爾用一下"配A3;二是軌道要覆蓋試模機上方以及模具暫存位之間的路徑,讓模具不用落地就能在"待試區—試模機"之間往返。
四、庫區關:模具庫與模具架的配置
模具庫的KBK怎么布置?
模具庫存放的是不在機臺上的模具,數量可能幾十副到幾百副。KBK在庫區的作用不是替代模具架,而是把模具從架子上取下來、再送到需要的地方,中間不讓模具落地。
庫區配置要看三個數:模具架層高、層載、通道寬度。
模具架分檔 | 單層承重 | 常見模具類型 |
輕型 | 200kg至500kg每層 | 小鑲件模、治具 |
中型 | 500kg至800kg每層 | 中小型注塑模 |
重型 | 800kg至3000kg每層 | 大型注塑模、壓鑄模、沖壓模 |
模具架的層凈高要按模具頂端加100mm至150mm留余量,這個余量既要放得下模具本體的凸起,也要算上吊環露出的高度——很多人按模具本體高度定層高,裝的時候才發現吊環頂住了上層橫梁。
KBK軌道在庫區通常沿貨架通道上方布置,軌道中心線要對準貨位中心,這樣葫蘆懸下來正好在模具正上方,吊裝時不需要斜拉。斜拉是模具吊裝里明確禁止的動作:斜拉會讓吊環承受側向力,而側向許用值只有垂直方向的四分之一。
模具為什么不能直接落地?
模具車間有一條通行原則:模具要么在機臺上,要么在架子上,要么在吊具上,不直接落地。 原因有三:一是模具底面常有定位鍵、模腳或水路接口,落地容易磕碰;二是模具在潮濕地面上容易生銹,尤其是型腔面;三是落地后要再吊起來又要重新找吊點,多一次起吊就多一次風險。
這條原則反過來要求KBK軌道覆蓋到位:從庫區貨位、到拆裝工位、到試模機、到機臺,這幾個點位之間應該形成連續的吊裝路徑,中間不斷檔。斷檔的那一段就只能靠叉車或人工推車過渡,模具就得落地。
模具要翻轉過來修的時候怎么吊?
翻轉動作用翻模機完成,不靠吊車在空中翻。模具維修和保養時常需要把模具翻轉過來,看背面、拆頂針板。這個動作不能用吊車吊著在空中翻轉——模具自重加上翻轉慣性,很容易失控脫鉤。正確做法是用專門的翻模機,把模具放上翻模板、與軸線對齊后再翻轉。KBK在這里的作用是把模具送到翻模機上、再從上面取下來,翻轉動作本身交給翻模機。
五、模具車間四個區域的配置差異
模具車間不是單一場景,按作業內容至少分四個區,各自對KBK的要求不同。
區域 | 主要動作 | 推薦軌道 | 葫蘆配置 | 關鍵要求 |
模具加工裝配區 | 模板上下機床、鑲件裝配 | 剛性KBK,直線或H型雙軌 | 雙速環鏈葫蘆 | 精密對位,載荷按較大單件 |
試模區 | 模具上試模機、拆裝試件 | 剛性KBK,覆蓋試模機上方 | 雙速或變頻 | 頻次高,工作級別往上核 |
模具庫存放區 | 模具上下貨架、存取 | 柔性或剛性KBK,沿通道布置 | 單速或雙速 | 覆蓋貨位,路徑連續不落地 |
修模保養區 | 拆模、翻轉、清洗、拋光 | 柔性KBK+翻模機 | 雙速葫蘆 | 配合翻模機,非空中翻轉 |
四個區里,加工裝配區和試模區對精度的要求偏嚴,因為這兩處都要往配合面上落;庫區對覆蓋范圍的要求偏大,因為覆蓋的路徑較長;修模區對動作配合的要求偏高,因為要跟翻模機、清洗設備銜接。一套方案很難用一個標準覆蓋四個區,常見的做法是按區分別配置,再在區間用道岔或轉接段連起來。
六、按模具重量分檔的配置參考
下面是按模具單件重量給出的配置參考區間,實際項目仍要按吊點規格、跨度與工作級別復算。
模具單件重量 | 吊環螺紋常見規格 | 推薦軌道 | 推薦葫蘆 | 說明 |
50kg至200kg | M8至M10 | 鋁合金或柔性KBK | 250kg至500kg | 小模具、鑲件為主,注意吊環規格偏低 |
200kg至500kg | M12至M16 | 柔性KBK | 500kg至1000kg | 中小注塑模,可用兩只吊環 |
500kg至2000kg | M16至M24 | 剛性KBK | 1000kg至2000kg | 中大型模具,注意吊點分攤不均 |
2000kg至3000kg | M24至M30 | 剛性KBK | 2500kg至3000kg | 接近KBK載荷上沿,逐副核算 |
超過3000kg | M30以上 | 需單獨評估吊具 | 轉橋式起重機方案 | 超出KBK常規載荷范圍 |
這張表里有一個容易被忽略的錯位:模具重量在某個檔位,但吊環規格可能配得偏低。 一副800公斤的模具如果只留了M12的孔,按表應該配1000kg的葫蘆,但吊點只允許0.4噸每只——這時候要么用三只以上吊環分攤,要么聯系模具方確認吊點設計,不能直接按表格選葫蘆。
七、哪些模具工況不適合用KBK
誠實說清邊界,比一味說"都能用"更有參考價值。
單件超過3噸的模具。 越力重工的剛性KBK軌道額定載荷上限為3000kg,超過這個量級就不在KBK的常規覆蓋范圍內,應改用橋式起重機或歐式起重機方案。
需要在空中長時間懸停的工況。 模具吊裝規程普遍要求模具不得在空中長時間停留,起吊者也不得長時間離開現場。如果工藝上有長時間懸吊的需求,說明流程設計有問題,而不是靠加大設備解決。
吊點缺失或吊點規格嚴重不足的模具。 如果模具沒留吊裝螺孔,或者孔位偏在一邊導致重心嚴重偏移,KBK本身解決不了——這是模具設計的事,需要先補吊點或改用專門吊具。
需要靠吊車翻轉的工況。 如前所述,翻轉應交給翻模機。如果車間條件確實放不下翻模機,需要與廠家專門論證吊具方案,不能按常規配置硬上。
有防爆、可燃性粉塵或腐蝕性氣體環境的模具車間。 柔性KBK的專用標準JB/T 10381-2013明確不適用于易燃易爆、可燃性粉塵及有腐蝕性氣體環境,也不適用于吊運熔融金屬與易燃易爆物品。這類環境要另走方案。
八、三個數字記住模具車間KBK的配置順序
把上面的內容壓成三個數字和一條順序:
頭一道是1.5。 吊環的擰入深度不低于螺紋直徑的1.5倍,M20就要擰進去30毫米。這一條不滿足,吊點的許用載荷就不成立,后面所有計算都白做。
第二道是四分之一。 側向起吊的許用載荷只有垂直方向的四分之一左右。所以軌道中心線要對準貨位和工位中心,讓葫蘆豎直下掛、不斜拉;斜拉等于把吊點能力砍掉四分之三。
第三道是3噸。 KBK剛性軌道覆蓋到3000kg,這是這套系統與橋式起重機的分界。超過這個量級,選型方向就變了。
配置順序則是:先看模具吊點能不能吊(吊點關)→ 再看落點要求多準(落點關)→ 再看庫區路徑要多長(庫區關)→ 三段都過了再比價格。 越力重工自2003年起深耕KBK起重機領域,累計超過21年定制經驗,自有6萬平工廠按國標高強度原材生產,軌道經精細拋丸、噴塑與高溫烤漆處理,在模具車間的吊點核算與庫區路徑設計上有成系統的現場經驗;服務網絡鋪到27省的36處網點,可承接從測量、設計、出圖到安裝、售后的全流程項目。把模具清單和吊點規格先整理出來,比直接問"這套多少錢"要快得多——因為模具車間的KBK方案,答案就藏在模具身上那幾個孔里。