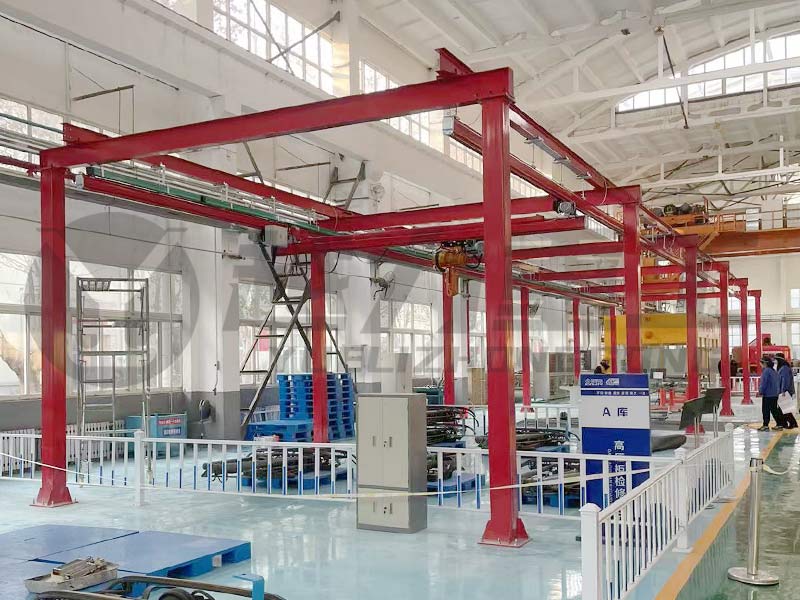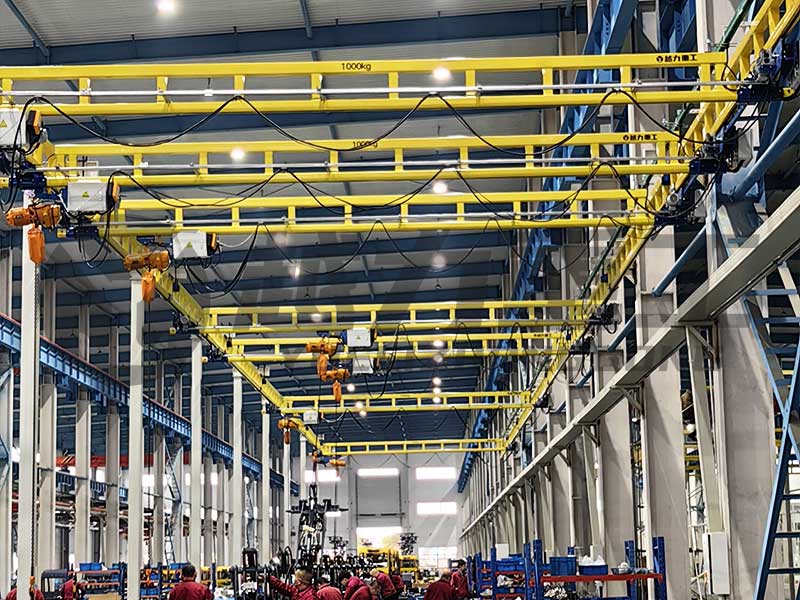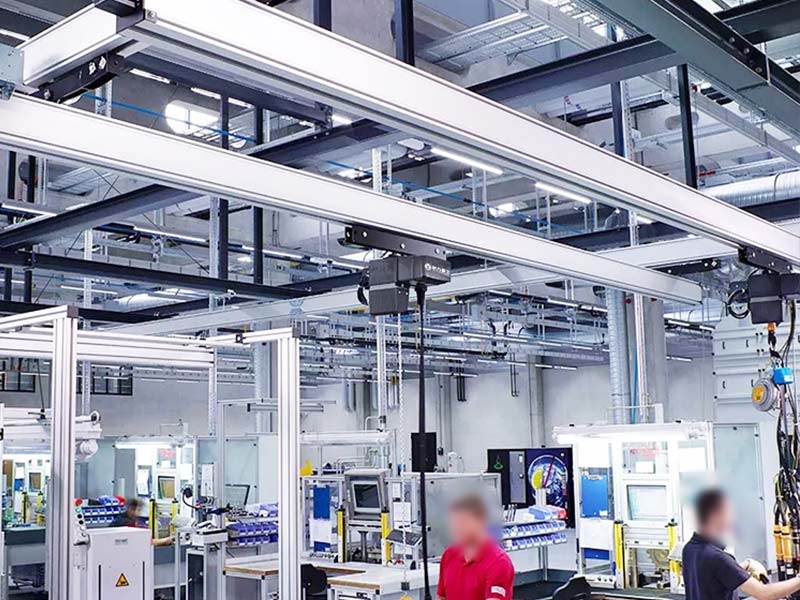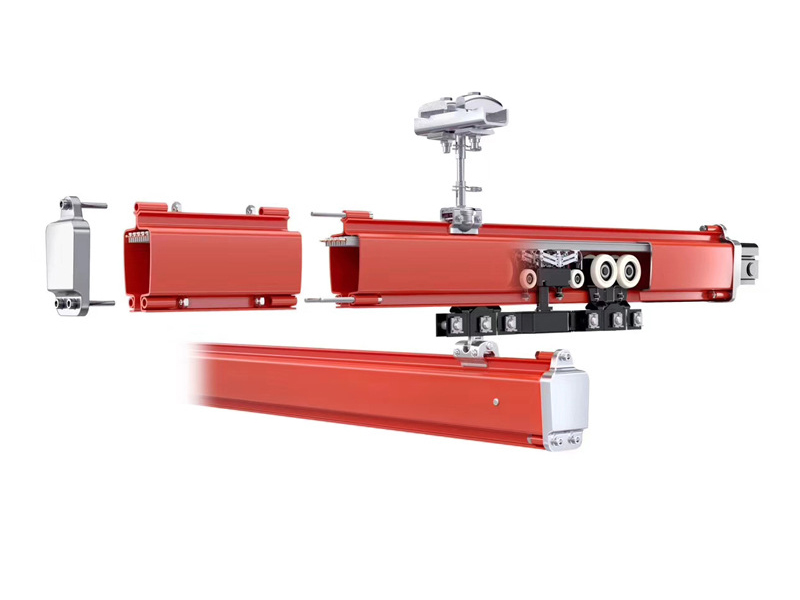
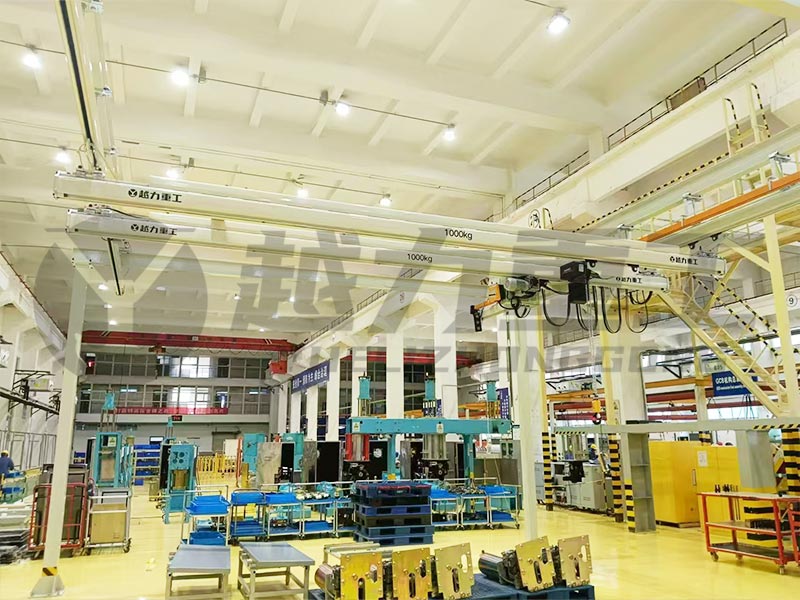
很多人對KBK設(shè)備的印象停留在一張產(chǎn)品照片或者一段短視頻上——幾根軌道吊在屋頂、掛著一個葫蘆、下面吊著一塊鋼板。看起來挺簡單。
但實際上,一套KBK設(shè)備從接到訂單到在客戶車間里跑起來,中間要經(jīng)過幾十道工序。工廠里的生產(chǎn)只是前半段,出廠后的運(yùn)輸、安裝、調(diào)試和驗收每一環(huán)都不能省。這不是一個成品箱子拉過去插上電就能用的東西。
我們做了21年KBK,每年幾百套設(shè)備從工廠出去、裝進(jìn)全國各地的車間。這篇文章把我們內(nèi)部的一整套流程拆開來講一遍,你就知道一套合格的KBK設(shè)備到底是怎么出來的。
生產(chǎn)階段:軌道是核心,葫蘆是心臟
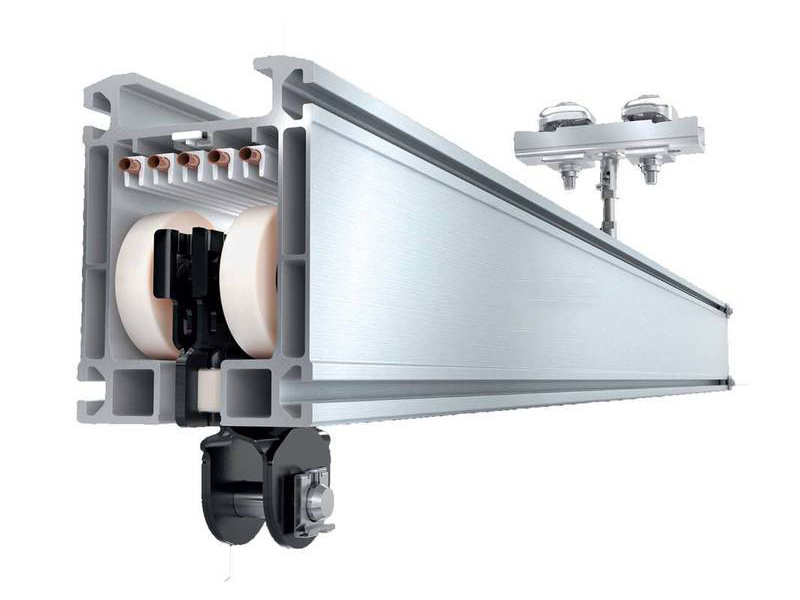
KBK設(shè)備的生產(chǎn),說白了就是兩條線并行走:一條是軌道系統(tǒng),一條是葫蘆系統(tǒng),最后在總裝車間碰頭。
軌道系統(tǒng)的起點是原材料檢驗。型材進(jìn)廠先做材質(zhì)檢測——化學(xué)成分對不對、力學(xué)性能達(dá)不達(dá)標(biāo)。我們用的是國標(biāo)高強(qiáng)度原材,每一批進(jìn)廠都有質(zhì)保書,抽檢合格了才上生產(chǎn)線。
型材上線之后的第一道關(guān)是切割下料。根據(jù)方案圖紙上標(biāo)的軌道長度、彎軌半徑、道岔位置,在數(shù)控切割機(jī)上精準(zhǔn)下料。切割精度控制在毫米級——差多了接頭對不上,后面安裝費老勁。
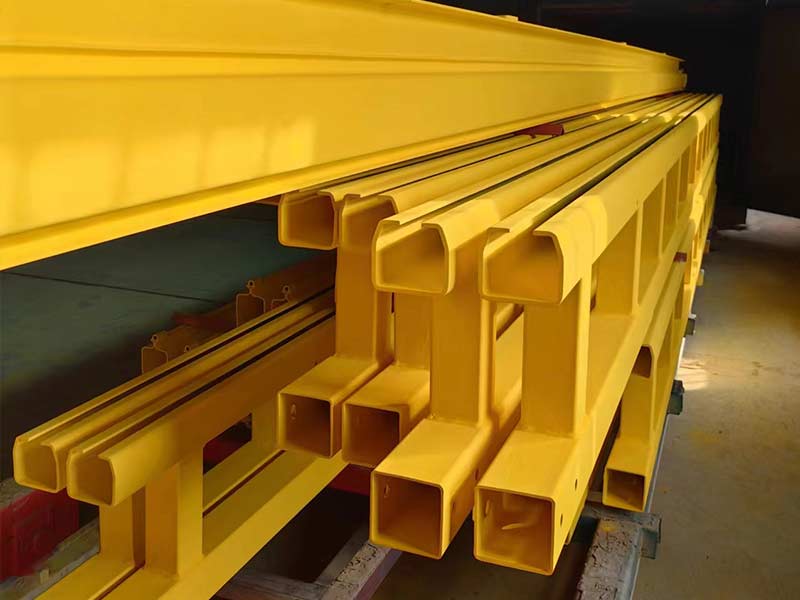
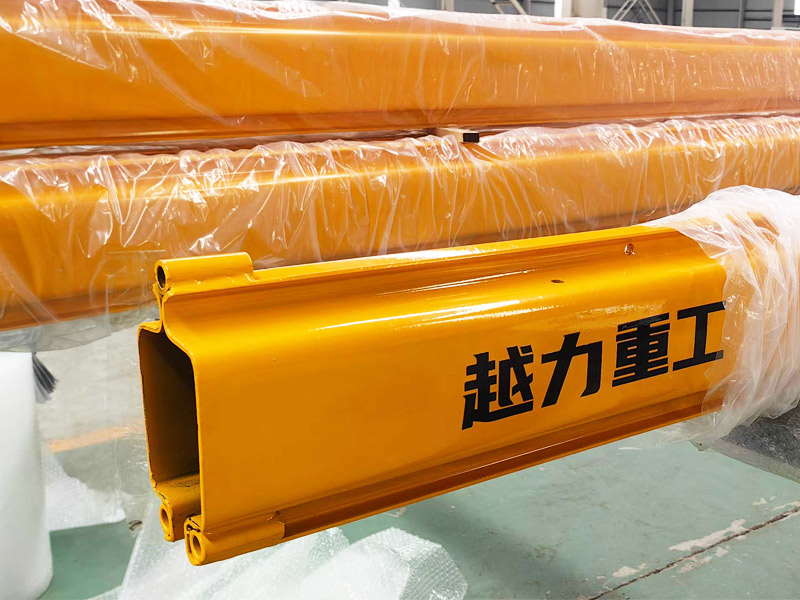
切完之后是表面處理,這是軌道生產(chǎn)中最耗時的一環(huán)。先拋丸——用高速鋼丸把型材表面的氧化皮和雜質(zhì)打掉,同時在表面留下均勻的微小凹坑,為后面的涂層提供附著力。然后靜電噴塑——塑粉在靜電場里均勻吸附在軌道表面,進(jìn)固化爐在高溫下熔融流平、交聯(lián)固化。最后是一道高溫烤漆,在固化好的噴塑層外面再覆一層保護(hù)膜,防銹能力和表面硬度再上一個臺階。三道工藝走完,軌道從灰撲撲的鋼材變成了漆面飽滿的成品,光是這一段就要走好幾個小時。
葫蘆系統(tǒng)的生產(chǎn)節(jié)奏不太一樣。電動葫蘆我們分兩種:標(biāo)準(zhǔn)配置的葫蘆從穩(wěn)定的供應(yīng)體系里調(diào)貨,到廠之后做入廠檢驗——外觀、絕緣電阻、空載運(yùn)行、制動下滑量,每一項都測。非標(biāo)配置或者有特殊要求的葫蘆,由葫蘆裝配車間按訂單裝配調(diào)試。
葫蘆的出廠測試比外觀檢驗重要得多。空載跑合至少半小時,聽齒輪嚙合有沒有異響,摸減速器溫度有沒有異常升高。然后做帶載測試,檢查起升下降的平穩(wěn)性、制動器的響應(yīng)時間、限位開關(guān)的動作點。葫蘆在廠里跑出的問題都是小問題,到了客戶車間跑出的問題就是大麻煩——所以這些測試在我們這里是出廠前的硬性要求。
電氣系統(tǒng)是和軌道、葫蘆同步做的。控制箱不是標(biāo)準(zhǔn)品,是根據(jù)每套KBK設(shè)備的葫蘆數(shù)量、行走方式、控制方式來定制的。箱體開孔、元器件排布、接線、通電測試——每一個控制箱在裝進(jìn)包裝箱之前都單獨上電跑過一遍。現(xiàn)場安裝的時候控制箱拿上去直接用,不需要在現(xiàn)場再排查線路問題。
出廠前調(diào)試:在工廠里先把問題跑出來
軌道做好了、葫蘆測試完了、電氣控制箱調(diào)試過了,接下來是總裝。
總裝不是在客戶車間里第一次組裝——是在我們工廠的試車區(qū)先完整搭起來跑。軌道按實際方案對接鋪設(shè),葫蘆掛上去,電氣接上去,通電之后來來回回地跑。從軌道這頭跑到那頭,快檔慢檔都試,急停也試,限位也試。在試車區(qū)跑出來的任何異常——比如某段軌道接頭處有輕微臺階感、某臺葫蘆的制動下滑量偏大——當(dāng)時就調(diào),調(diào)好了再跑。
全部跑通了之后才拆開打包。試車區(qū)存在的意義就是這個:把所有可能出在"拼裝之后"的問題,提前到出廠之前就暴露出來、解決掉。客戶收到的是一套在工廠里已經(jīng)完整聯(lián)調(diào)通過的系統(tǒng),不是一個到了現(xiàn)場才第一次組裝的零件堆。
拆下來的部件分類打包是個細(xì)致活。軌道的漆面上貼保護(hù)膜,接頭端面涂防銹油。葫蘆單獨裝箱,電控箱單獨木箱,螺栓和連接件按規(guī)格分袋、貼標(biāo)簽。螺栓一旦混了——M12和M14的混在一起——到了現(xiàn)場安裝師傅要一個一個比,浪費時間不說,螺紋規(guī)格不對強(qiáng)行擰進(jìn)去的后果是連接強(qiáng)度不達(dá)標(biāo)。所以打包這關(guān)看起來是體力活,實際上考驗的是分類和標(biāo)識的細(xì)心程度。
運(yùn)輸和到貨:從工廠大門到車間門口
KBK設(shè)備的運(yùn)輸跟普通貨物不一樣。軌道長的能到6米一根,普通貨車裝不下,得用長板車。彎軌和道岔這些異形件要單獨加固,防止運(yùn)輸途中顛簸變形。
貨到了客戶現(xiàn)場之后,我們的安裝團(tuán)隊做的第一件事不是施工,是清點和檢查。對照發(fā)貨清單逐項核對——軌道數(shù)量、葫蘆型號、電控箱數(shù)量、螺栓規(guī)格和數(shù)量。發(fā)現(xiàn)缺件或者運(yùn)輸過程中有磕碰損傷的,馬上反饋工廠補(bǔ)發(fā)或者現(xiàn)場修復(fù),不帶著問題開工。
安裝階段:在車間里把方案變成現(xiàn)實
安裝的第一道工序是測量放線。方案圖紙上畫好的軌道路徑和吊掛點位置,到了現(xiàn)場需要精準(zhǔn)地"落"到廠房結(jié)構(gòu)上。用激光水平儀打標(biāo)高、彈墨線標(biāo)軌道走向、測量每個吊掛點的精確坐標(biāo)。測量這一步看著不起眼,其實決定了后續(xù)安裝的質(zhì)量。吊掛點偏了5毫米,軌道裝上去就歪了,葫蘆跑起來就會往一邊偏。
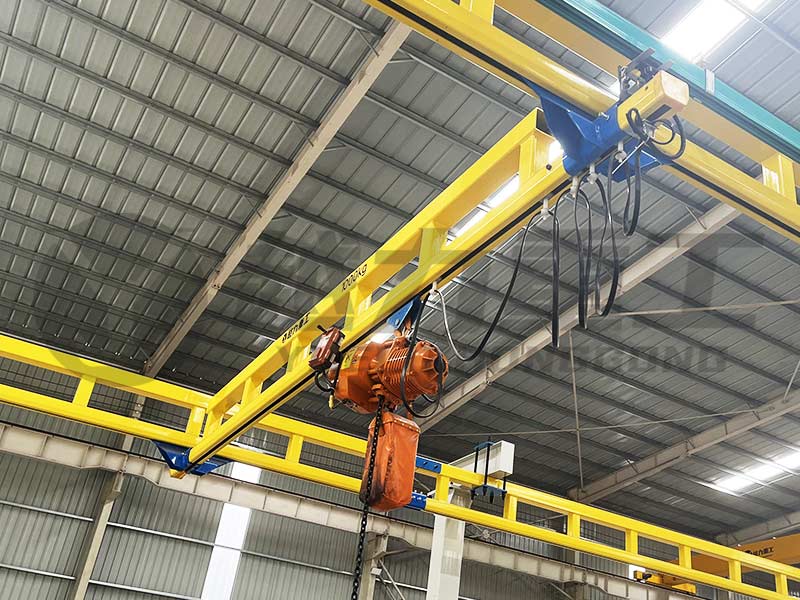
吊掛點固定完之后開始拼裝軌道。軌道是一段一段對接的,每段6米左右便于運(yùn)輸和吊裝。接頭處理是KBK安裝的核心手藝——用扭力扳手按設(shè)計值打緊接頭螺栓,打完之后用手指在接頭處來回摸一遍,感覺不到臺階就是平了。摸到臺階,哪怕只有零點幾毫米的手感,松了重調(diào)。為什么這么較真?因為葫蘆每天的運(yùn)行滾輪都要經(jīng)過這些接頭,一個接頭不平,每次經(jīng)過咯噔一下,一年下來幾萬次累積沖擊,滾輪的磨損比正常情況快好幾倍。
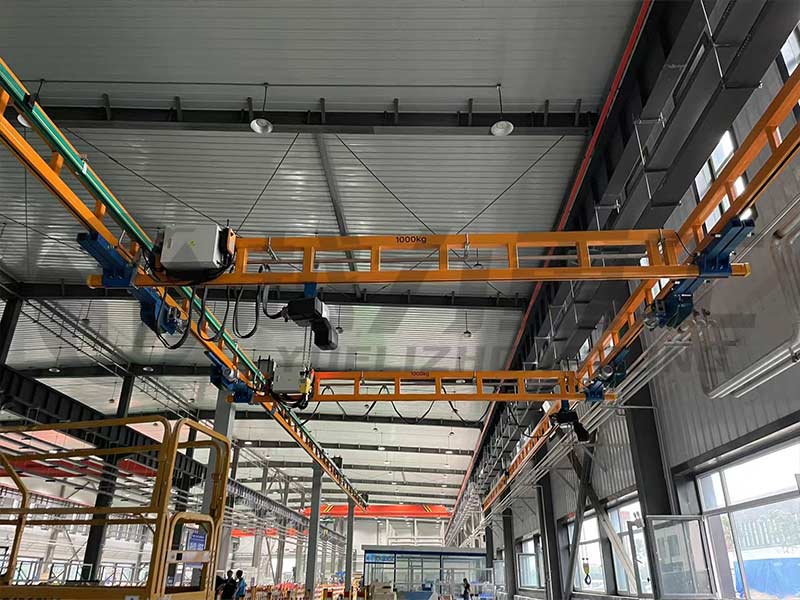
軌道拼完之后掛電動葫蘆,接電氣控制箱,通電調(diào)試。調(diào)試的內(nèi)容和工廠試車區(qū)做的基本一樣,但多了一個環(huán)節(jié)——滿載試車。吊額定載荷,在軌道全程走兩遍,起升、下降、前進(jìn)、后退、急停全部測試一遍。滿載試車通過之后,安全裝置逐項驗收——急停按鈕、上限位開關(guān)、制動器。安全裝置有一個不靈,設(shè)備就不能簽收。
驗收交付:不是裝完就算完
設(shè)備通過調(diào)試之后,我們和客戶一起做最終驗收。驗收的依據(jù)不是口頭承諾,是技術(shù)參數(shù)附件上白紙黑字寫的數(shù)據(jù)——起重量、起升高度、跨度、葫蘆型號、工作級別——逐項核對。核對完了做載荷試驗:按額定起重量的1.25倍做靜載測試,額定載荷做動載測試。
文件交接也是驗收的一部分。產(chǎn)品合格證、使用說明書、電氣原理圖、葫蘆和主要外購件的質(zhì)保文件——全套資料交給客戶存檔。售后方面,越力重工提供終身質(zhì)保維護(hù),全國36個服務(wù)網(wǎng)點響應(yīng)。
結(jié)尾
一套KBK設(shè)備從工廠到車間,走完全程的時間一般在三到五周——生產(chǎn)兩周、運(yùn)輸一兩天、安裝調(diào)試一到兩周。但每一個環(huán)節(jié)的時間都不是用來省,是用來換質(zhì)量。軌道多跑一道烤漆、葫蘆多測半小時空載、接頭多摸一遍平不平、試車區(qū)多打兩個來回——這些多出來的時間,最后都變成了設(shè)備用十年不出大問題的底氣。